
Mikrofibrilloidun selluloosan määrän ja fibrillaatioasteen vaikutus vedenpoistoon, lujuuteen ja barrier-ominaisuuksiin
Tavoite: Selvittää MFC:n määrän ja fibrillaatioasteen vaikutus arkin vedenpoistoon, lujuuteen sekä ilman ja rasvan barrierominaisuuksiin.
Toteutus: Laboratoriotestit arkkien lujuuden, rasvan- ja ilmanläpäisyominaisuuksien sekä vedenpoiston arvioimiseen
Koesarjat: Kolme MFC-laatua, kolme annostustasoa sekä vertailuarkki
Keskeinen havainto: MFC paransi arkkien vetolujuutta ja ilmabarrieria merkittävästi, mutta hidasti vedenpoistoa. Rasvabarrieria ei saavutettu tutkituilla koostumuksilla.
Huomio: Optimaalinen ratkaisu on barrierin ja prosessoitavuuden tasapaino. Rasvabarrier vaatii jatkokehitystä.
MFC valmistetaan hajottamalla selluloosakuitujen rakennetta mekaanisesti, kemiallisesti tai näitä käsittelyjä yhdistämällä. Käsittelyssä muodostuu ohuita säikeitä eli fibrillejä, joiden suuri ominaispinta-ala tarjoaa runsaasti sitoutumiskohtia. Selluloosamassan joukkoon lisättynä MFC voi vahvistaa kuituverkostoa ja tiivistää arkin rakennetta. Aikaisemmissa tutkimuksissa MFC:n lisäämisen onkin havaittu parantavan paperin lujuutta ja vähentävän ilmanläpäisevyyttä (Taipale ym. 2010; Anttila 2023). Kaakkois-Suomen ammattikorkeakoulun (Xamk) hankkeissa on aikaisemminkin tutkittu MFC:n hyödyntämistä ja barrier-ominaisuuksia, mutta kalvomaisessa muodossa (Haatanen & Jordan 2024).
MFC:n hyödyntämiseen liittyy kuitenkin merkittävä prosessitekninen haaste. Hienojakoinen ja fibrilloitunut materiaali sitoo itseensä runsaasti vettä, mikä hidastaa veden poistumista arkkien valmistuksen aikana. Taipaleen ym. (2010) tutkimuksessa MFC:n lisääminen paransi paperiarkin lujuutta yleisesti, mutta vedenpoisto hidastui. Prosessin pitkittyminen tai prosessiolosuhteiden muuttaminen, kuten lämmön lisääminen veden haihduttamisen tehostamiseksi, kasvattaa kustannuksia ja voi heikentää arkin laatua. Taipaleen ym. (2010) tuloksiin vaikuttivat myös muut MFC:n ominaisuudet, käytetyt lisäaineet ja prosessin olosuhteet, mutta sopivalla yhdistelmällä oli mahdollista kasvattaa arkin lujuutta ilman, että vedenpoisto heikensi prosessoitavuutta merkittävästi. Tietyissä sovelluksissa tällaista veden säilyttämisominaisuutta voidaan hyödyntää, esimerkiksi talouspapereissa veden imeytyminen ja pysyvyys ovat jopa suositeltavia (Viguié ym. 2022). MFC:n käytössä ei siten ole kyse pelkästään mahdollisimman suuresta annostuksesta, vaan barrier-ominaisuuksien, materiaalitehokkuuden ja prosessoitavuuden tasapainosta.
GloBio-hankkeessa toteutetussa tutkimuksessa selvitettiin massan joukkoon lisätyn MFC:n määrän ja fibrillaatioasteen vaikutusta arkin vedenpoistoon, vetolujuuteen sekä ilman ja rasvan läpäisyominaisuuksiin. Tutkimuksessa tarkasteltiin kolmea ominaisuuksiltaan erilaista MFC-laatua kolmella annostustasolla ja verrattiin niitä ilman MFC:tä valmistettuun verrokkiarkkiin. Tavoitteena oli tunnistaa yhdistelmä, jossa MFC parantaa arkin lujuutta ja barrier-ominaisuuksia mahdollisimman tehokkaasti ilman, että vedenpoisto ja siten materiaalin prosessoitavuus heikkenevät kohtuuttomasti. Samalla tarkasteltiin, missä määrin pelkkä massaan lisätty MFC voi tuottaa kuitupohjaisiin pakkaussovelluksiin tarvittavaa ilman ja rasvan läpäisysuojaa.
Mikrofibrilloidun selluloosan valmistus mekaanisesti
Mikrofibrilloitu selluloosa valmistettiin ensin esijauhamalla valkaistua havuselluloosaa Valley Hollander -jauhimella, minkä jälkeen kuitua jatkokäsiteltiin Masuko-jauhimella jauhinkivien teräväliä säätämällä. MFC-näytteet otettiin kuudennen (näyte M6) ja kahdeksannen (näyte M8) jauhatuskierroksen jälkeen. M6- ja M8-näytteillä tutkittiin jauhatusasteen vaikutusta arkkien ominaisuuksiin, ja niitä verrattiin kaupallisen MFC-tuottajan referenssinäytteeseen (näyte REF).
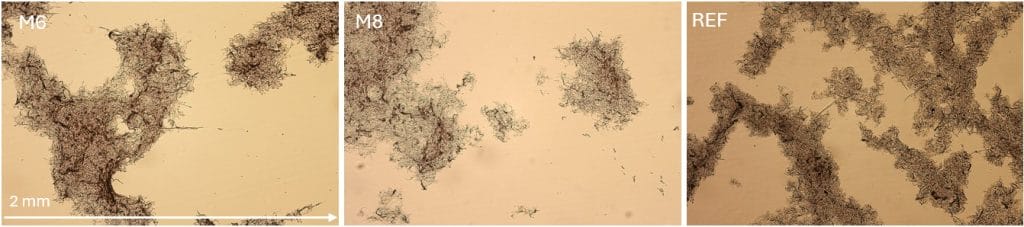
MFC-näytteiden mikroskooppikuvat esitetään kuvassa 1. Jauhatuksen edetessä kuiturakenne muuttui M6- ja edelleen M8-näytteessä hienojakoisemmaksi, mikä viittaa lisääntyneeseen fibrillaatioon. Mikroskooppivertailussa käytettiin 10-kertaista suurennosta.
Koepisteiden arkkien valmistus
Arkkien valmistus tehtiin ISO 5269-1 standardin mukaan. Kaikkien arkkien raaka-aineena oli valkaistu koivusellu ja neliöpainotavoitteena 60 g/m2. Sellusta valmistettiin erä ilman MFC:tä (näyte A), minkä jälkeen MFC:tä lisättiin arkkeihin 2,5, 5 ja 10 prosenttia arkin kuivapainosta. MFC:tä sekoitettiin arkkimassan joukkoon juuri ennen arkinmuodostusta. Arkinmuodostukseen käytettiin vakiona 5,445 litran vesimäärää, jotta vedenpoistoa pystyttiin seuraamaan. Vedenpoistoaika mitattiin sekuntikellolla.
Valmiit arkit ilmastoitiin vakio-olosuhdehuoneessa, jossa ilmankosteus on noin 45–50 prosenttia ja lämpötila noin 22–24 °C, vähintään vuorokauden ajan. Valmiista arkeista mitattiin paino, paksuus, neliömassa, vetolujuus sekä ilman- ja rasvanläpäisevyys.
Vetolujuus määritettiin ISO 1924-3 standardia mukaillen L&W Tensile Tester -vetolujuuslaitteella. Jokaisesta arkista tehtiin viisi mittausta. Ilmanläpäisevyys määritettiin standardin ISO 5636-5 mukaisesti Gurley-menetelmällä ja rasvankestävyys arvioitiin Kit-testillä TAPPI T 559 -standardin mukaan.
Arkkien ominaisuuksien vertailu
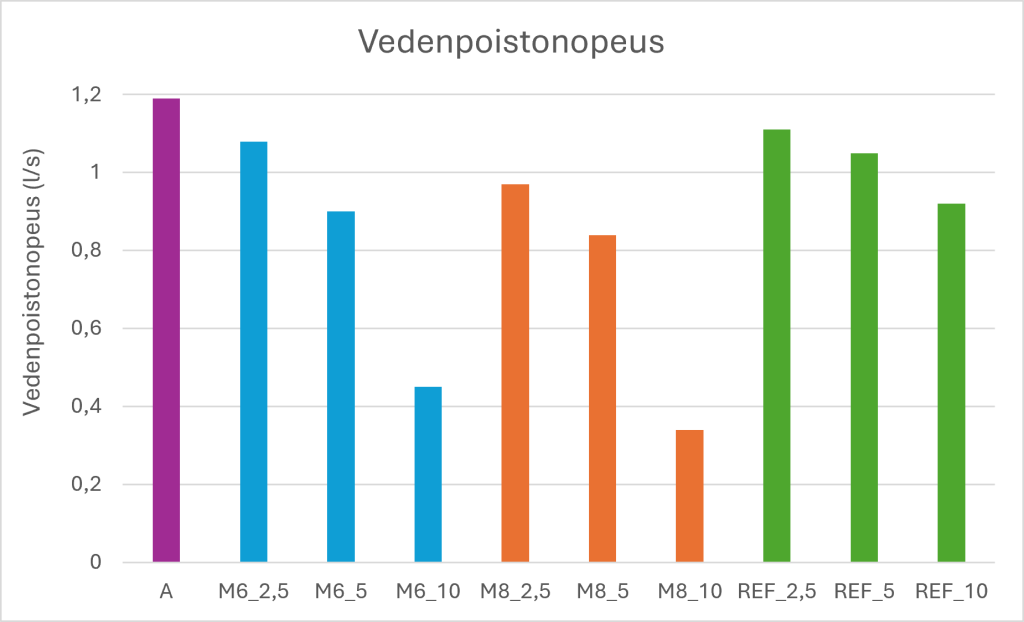
Arkkien vedenpoistonopeudet esitetään kuvassa 2. MFC-pitoisuuden kasvu ja korkeampi fibrillaatioaste hidastivat vedenpoistoa kaikissa näytteissä. Selvin muutos havaittiin 5 ja 10 prosentin MFC-pitoisuuksien välillä. REF-arkeissa MFC-pitoisuuden kasvu vaikutti vedenpoistoon maltillisemmin, etenkin 5 ja 10 prosentin pitoisuuksien välillä. Ero voi liittyä esimerkiksi MFC-laatujen erilaiseen fibrillaatioasteeseen, veden sitomiskykyyn tai retentioon, mutta näitä tekijöitä ei mitattu tässä tutkimuksessa erikseen.
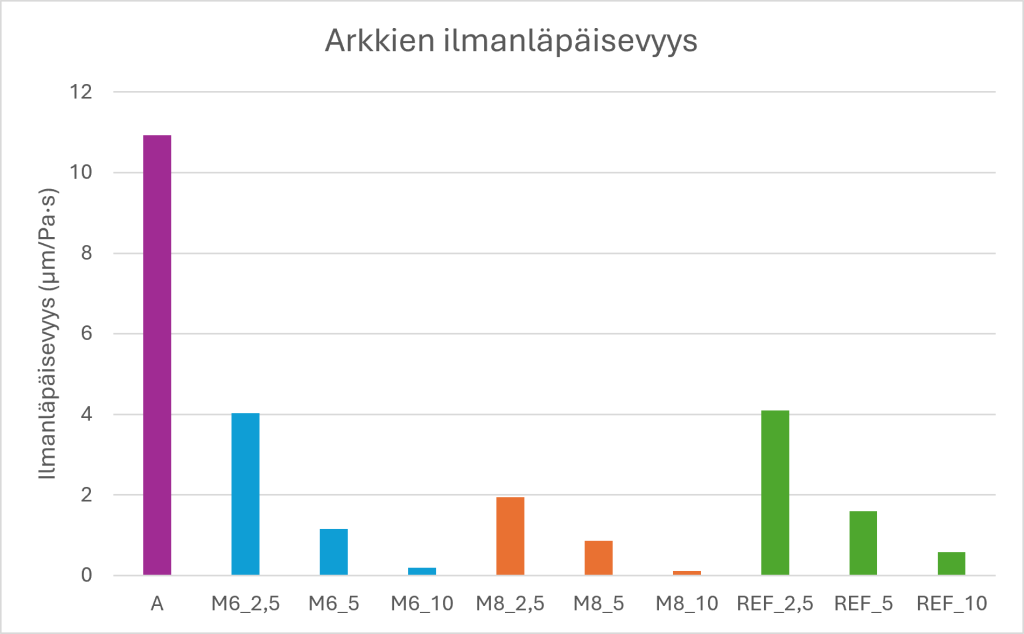
Gurley-menetelmällä määritettyjen arkkien ilmanläpäisevyystulokset kuvassa 3 osoittivat, että sekä suurempi MFC-pitoisuus että MFC:n korkeampi fibrillaatioaste paransivat arkkien ilmabarrier-ominaisuuksia. Parhaat tulokset saavutettiin 10 prosentin MFC-pitoisuudella valmistetuissa arkeissa, ja arvot olivat noin 98–99 prosenttia pienempiä kuin vertailuarkilla ilman MFC:tä. Kit-testien perusteella arkkien rasvankesto oli heikko, eikä yksikään tutkituista MFC-pitoisuuksista tai -laaduista parantanut arkin rasvankestävyyttä.
Arkkien vetolujuusmittausten tulokset esitetään taulukossa 1. Mittaukset osoittivat, että suurempi MFC-pitoisuus ja MFC:n korkeampi fibrillaatioaste paransivat arkkien vetolujuutta. Yleisestä trendistä poiketen REF10-arkissa vetolujuus laski verrattuna REF5-arkkiin. Vetoindeksitulokset tukevat vetolujuusmittausten havaintoja.
| Näyte | Vetolujuus (kN/m) | Keskihajonta (kN/m) |
|---|---|---|
| A | 2,83 | 0,191 |
| M6_2,5 | 3,08 | 0,028 |
| M6_5 | 3,26 | 0,325 |
| M6_10 | 3,64 | 0,099 |
| M8_2,5 | 3,43 | 0,177 |
| M8_5 | 3,72 | 0,467 |
| M8_10 | 3,95 | 0,071 |
| REF_2,5 | 3,21 | 0,198 |
| REF_5 | 3,31 | 0,12 |
| REF_10 | 2,76 | 0,028 |
Missä kulkee optimaalisen MFC:n raja?
Tutkimuksen perusteella MFC:n lisääminen sellumassaan parantaa arkin mekaanisia ominaisuuksia ja ilmabarrieria. MFC muodostaa tiiviin fibrilliverkoston, jonka lujuus perustuu fibrillien välisiin vetysidoksiin. Mitä pidemmälle MFC on fibrilloitunut, sitä suuremmaksi sen ominaispinta-ala kasvaa ja sitä enemmän sidoksia voi muodostua. Tämän vuoksi oli odotettua, että pidemmälle fibrilloituneella M8-näytteellä saavutettiin parempia tuloksia ilmanläpäisyn ja vetolujuuden suhteen kuin M6-näytteellä. Vetolujuuksissa suurin osa arkkien vetoindekseistä sijoittui toimistopaperin konesuunnassa (MD) saavutettavia arvoja vastaavalle tasolle ja jopa sen yli; noin 40–70 kNm/kg (PaperOnWeb s.a.). Vertailu on kuitenkin suuntaa antava, sillä laboratorioarkeilla ei ole paperikoneella valmistetun paperin kaltaista kuitujen suuntautuneisuutta.
MFC-määrän lisääminen vahvistaa arkkia, mutta samalla hidastaa vedenpoistoa. MFC:n hienojakoinen fibrilliverkosto sitoo tehokkaasti vettä ja tiivistää arkin rakennetta, mikä vaikeuttaa veden poistumista arkin läpi. Hitaampi vedenpoisto voi puolestaan vaikeuttaa arkinmuodostusta ja muodostua tuotantonopeutta rajoittavaksi tekijäksi. Vaikutus korostui erityisesti korkeammilla MFC-annostuksilla sekä pidemmälle fibrilloituneella M8-näytteellä.
Vaikka MFC pienensi arkkien ilmanläpäisevyyttä merkittävästi, pelkkä MFC:n lisääminen arkin rakenteeseen ei estänyt ilman läpäisyä kokonaan. Samalla havaittiin, että MFC:n lisäys ei sellaisenaan parantanut arkkien rasvankestävyyttä, sillä yksikään tutkituista näytteistä ei läpäissyt Kit-testiä. Tulosten perusteella rasvabarrierin saavuttaminen saattaa edellyttää arkin pinnalle muodostuvaa eheää ja yhtenäistä kerrosta tai MFC:n yhdistämistä muihin barrier-materiaaleihin.
Tulosten yhteenveto on esitetty kuvassa 4. Kuplakaavio havainnollistaa vedenpoistonopeuden, ilmanläpäisevyyden ja vetoindeksin välistä yhteyttä. Kuplan koko kuvaajassa korreloi vetoindeksin suuruuden kanssa. Tulokset osoittavat selkeän kompromissin barrier-ominaisuuksien ja prosessoitavuuden välillä: MFC:n määrän ja fibrilloitumisasteen kasvattaminen paransi ilmabarrieria ja lujuutta, mutta samalla hidasti vedenpoistoa.
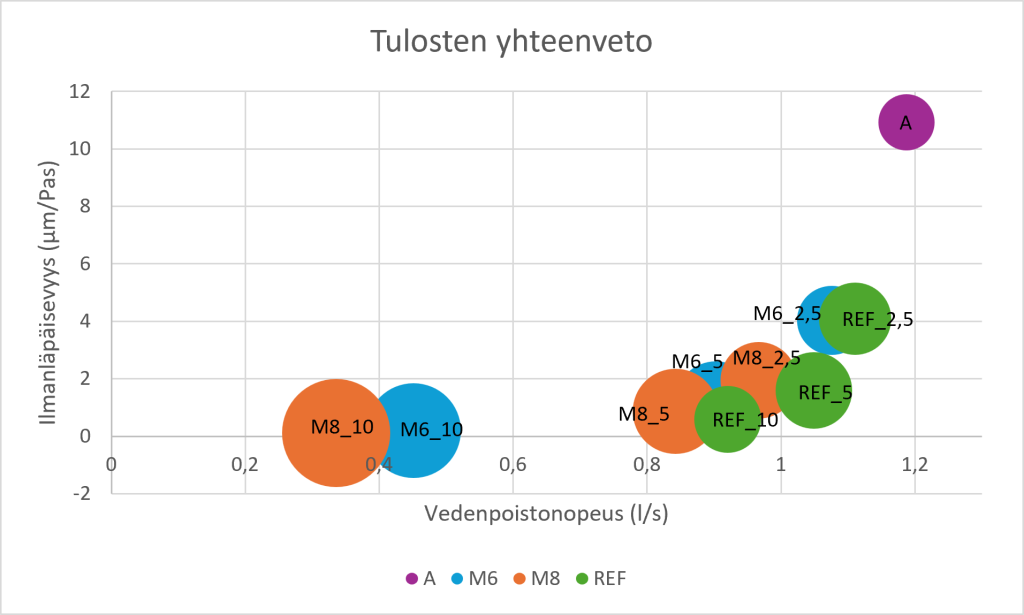
Teollisissa sovelluksissa optimaalinen ratkaisu ei siten välttämättä ole paras mahdollinen barrier-tulos, vaan ominaisuuksien ja prosessoitavuuden tasapaino. Ilmabarrierin paraneminen avaa mahdollisuuksia erityisesti kuitupohjaisiin pakkausmateriaaleihin, joissa pyritään vähentämään kaasujen läpäisyä ja korvaamaan fossiilipohjaisia barrier-materiaaleja. Tarkastelluista koepisteistä M8_5 tarjosi tasapainoisen yhdistelmän: sen ilmanläpäisevyys oli selvästi vertailuarkkia pienempi ja vetoindeksi korkeampi, mutta vedenpoisto ei hidastunut yhtä voimakkaasti kuin 10 prosentin MFC-annostuksella. Näillä perusteilla M8_5 arvioitiin tutkimuksen parhaaksi kompromissiksi ominaisuuksien ja prosessoitavuuden välillä.
Tämän artikkelin laatimisessa tekijät ovat käyttäneet Microsoft Copilot (versio 2.20260831.20.0) -tekoälytyökalua. Tekoälyä hyödynnettiin tiedonhaun tukena sekä artikkelin kieliasun viimeistelyssä. Tekijät ovat tarkistaneet ja muokanneet työkalun laatimaa sisältöä ja ottavat täyden vastuun teoksen sisällöstä.
Artikkeli on kirjoitettu osana GloBio – Globaaleja biotalouden ratkaisuja paikallisista innovaatioverkostoista -hanketta. Hanke on Euroopan unionin osarahoittama, ja rahoituksen on myöntänyt Etelä-Savon maakuntaliitto. Toteutusaika on 1.1.2026 –30.6.2027.
Lähteet
Anttila, K. 2023. Microfibrillated cellulose and its application in paper or board production. Diplomityö. Lappeenranta–Lahti University of Technology LUT. LUT School of Engineering Science. PDF-dokumentti. Saatavissa: https://urn.fi/URN:NBN:fi-fe20231204150915 [viitattu 30.10.2026].
Haatanen, N. & Jordan, K. 2024. Puukuitupohjaisten pakkausten kierrätettävyyden edistäminen. Teoksessa Soininen, H., Haatanen, N. & Pulkkinen, L. (toim.) Metsä, ympäristö ja energia: Soveltavaa tutkimusta ja tuotekehitystä: vuosijulkaisu 2024. Mikkeli: Kaakkois-Suomen ammattikorkeakoulu 171–179. PDF-dokumentti. Saatavissa: https://urn.fi/URN:ISBN:978-952-344-595-6 [viitattu 30.10.2026].
PaperOnWeb s.a. Properties of Paper. WWW-dokumentti. Saatavissa: https://www.paperonweb.com/paperpro.htm [viitattu 24.8.2026].
Taipale, T., Österberg, M., Nykänen, A., Ruokolainen, J. & Laine, J. 2010. Effect of microfibrillated cellulose and fines on the drainage of kraft pulp suspension and paper strength. Cellulose 5, 1005–1020. Verkkolehti. Saatavissa: https://doi.org/10.1007/s10570-010-9431-9 [viitattu 30.10.2026].
Viguié, J., Kumar, S., & Carré, B. 2022. A comparative study of the effects of pulp fractionation, refining, and microfibrillated cellulose addition on tissue paper properties. BioResources 1, 1507–1517. Verkkolehti. DOI: 10.15376/biores.17.1.1507-1517 [viitattu 30.10.2026].
Lisenssi
Viittausohjeet
Aleksejev, S., Kähkönen, R. & Tirronen, E. Mikrofibrilloidun selluloosan määrän ja fibrillaatioasteen vaikutus vedenpoistoon, lujuuteen ja barrier-ominaisuuksiin. Kesto-verkkojulkaisu. Saatavissa: https://urn.fi/URN:NBN:fi-fe20261120147098.