
Jatkuvatoimiset mittaukset sellutehtaan jätevedenkäsittelyn seurannan ja prosessinohjauksen tukena
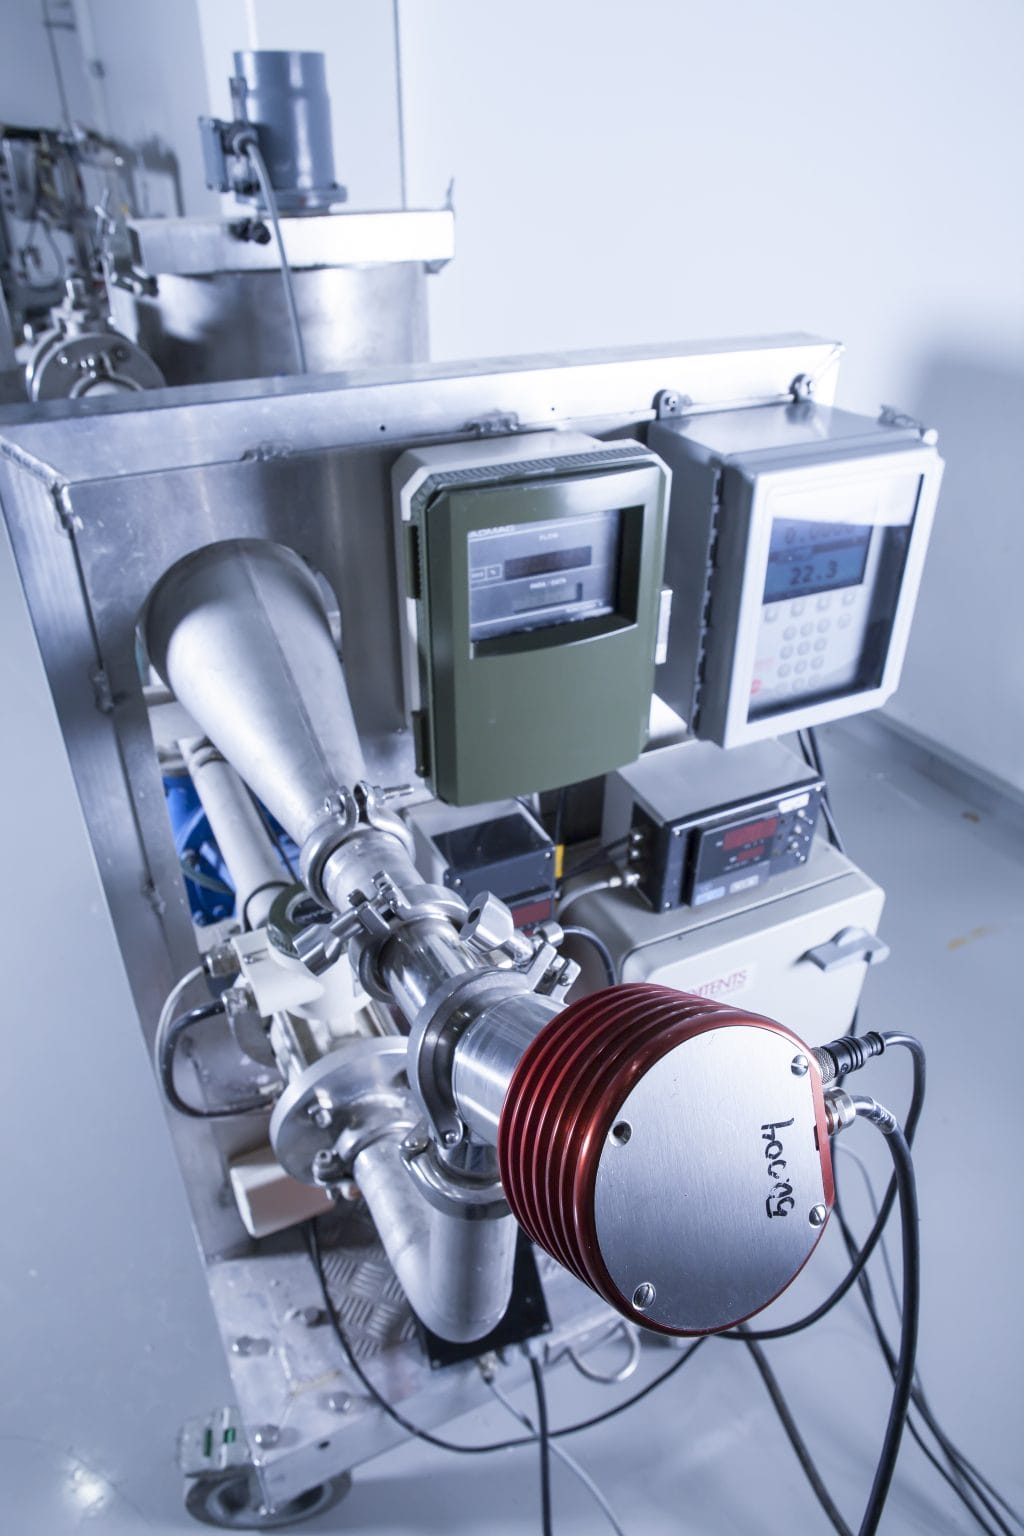
Toteutus: Neutraloinnin jälkeisestä jätevedestä johdettiin näytevirta sisätiloihin asennettuun mittausjärjestelmään, jossa seurattiin jatkuvatoimisesti muun muassa liuennut kiintoaine-, COD-, ligniini ja johtokykymittauksia tehdasolosuhteissa.
Mittausjakso: Mittauksia toteutettiin viikon ajan ennen tehtaan vuosihuoltoseisokkia ja sen jälkeen, jolloin voitiin tarkastella prosessin kuormituksen ja toiminnan vaihtelua eri käyttötilanteissa.
Keskeinen havainto: Jatkuvatoimiset mittaukset paljastivat sellaisia kuormitusvaihteluita ja prosessimuutoksia, jotka eivät tulleet esiin pelkkien pistenäytteiden perusteella. Mittauksilla saatiin tarkempi kuva tulokuormituksen todellisesta vaihtelusta ja puhdistamon toiminnasta.
Suositus: Jatkuvatoimiset mittaukset täydentävät perinteistä näytteenottoa mahdollistamalla prosessin kuormituksen seurannan, poikkeamien nopean tunnistamisen ja jätevedenkäsittelyn optimoinnin, edellyttäen mittalaitteiden säännöllistä kalibrointia ja kunnossapitoa.
Teollisuuden kasvavat vesi- ja jätevesikustannukset, makean veden saatavuuteen liittyvät riskit sekä ympäristölainsäädännön kiristyminen ovat lisänneet painetta kehittää entistä tehokkaampia ratkaisuja jätevesiprosessien hallintaan. Samanaikaisesti digitaalisten työkalujen ja pilvipohjaisten ennustemallien käyttö on yleistynyt. Niiden avulla voidaan ennakoida kuormitusvaihteluita, tukea kemikaalien annostelun optimointia, vähentää energiankulutusta sekä tehostaa puhdistamon operointia (Hannukainen ym. 2021).
Teollisuuden jätevedenpuhdistuksen tehokas ohjaus edellyttää ajantasaista tietoa puhdistamolle tulevan veden laadusta ja kuormituksen vaihteluista. Perinteinen tarkkailu perustuu pH- ja virtausmittausten lisäksi lähinnä yksittäisiin näytteenottoihin, joiden avulla ei aina pystytä tunnistamaan lyhytaikaisia kuormitusmuutoksia tai prosessihäiriöitä. Jatkuvatoimiset mittaukset tarjoavat mahdollisuuden seurata prosessin tilaa reaaliaikaisesti sekä havaita kuormituspiikkejä, jotka voivat heikentää puhdistamon toimintaa tai lisätä ympäristökuormitusta.
Jatkuvatoimisen mittaustiedon avulla voidaan kehittää prosessinohjausta. Lisäksi reaaliaikainen seuranta tukee parhaiden käyttökelpoisten tekniikoiden (BAT) mukaista toimintaa, jonka tavoitteena on vähentää teollisuuden ympäristövaikutuksia sekä varmistaa puhdistusprosessien mahdollisimman tehokas toiminta (Suhr ym. 2015).
Tutkimuksessa selvitettiin jatkuvatoimisen mittauksen soveltuvuutta biotuotetehtaan jätevesien seurantaan. Mittausten avulla tarkasteltiin puhdistamon neutralointiin tulevan jätevesikuorman ligniini-, COD-, johtokyky ja liuenneen kuiva-aineen pitoisuuksia (TDS). Lisäksi arvioitiin biologisesti hajoavan ja heikosti hajoavan COD:n osuuksia mittaustulosten perusteella.
Tavoitteena oli tuottaa aiempaa tarkempaa tietoa jäteveden laadun vaihteluista hyödyntämällä jatkuvatoimista mittaustietoa kuormitusvaihtelujen tunnistamisessa sekä arvioida uusien mittaustekniikoiden mahdollisuuksia puhdistusprosessin seurannassa ja kehittämisessä. Tavoitteena oli myös arvioida, kuinka jatkuvatoimista mittaustietoa voidaan tulevaisuudessa hyödyntää ennakoivassa prosessinohjauksessa sekä kemikaaliannostelussa.
Tutkimuskohde ja mittausjärjestelyt
Tutkimus toteutettiin pohjoismaisella sellutehtaalla, joka valmistaa sekä valkaisematonta havusellua (UKP) että pohjoismaista valkaistua havusellua (NBSK). Tehtaan jätevedenkäsittely perustuu biologiseen aktiivilieteprosessiin, joka on yleisesti käytetty menetelmä sellu- ja paperiteollisuuden jätevesien puhdistuksessa (Ojanen 2001).
Ennen biologista käsittelyä jätevesi kulkee esineutraloinnin, esiselkeytyksen, tasausaltaan, neutraloinnin ja jäähdytyksen kautta, minkä jälkeen se johdetaan ilmastukseen ja edelleen jälkiselkeytykseen. Näiden käsittelyvaiheiden tarkoituksena on tasata virtaaman ja kuormituksen vaihteluita sekä varmistaa biologisen puhdistusprosessin vakaa toiminta. Sellu- ja paperiteollisuuden jätevesissä esiintyy tyypillisesti runsaasti orgaanista ainesta, ravinteita ja kiintoainetta, minkä vuoksi tehokas biologinen käsittely on keskeinen osa ympäristökuormituksen hallintaa (Peräniemi 2025).
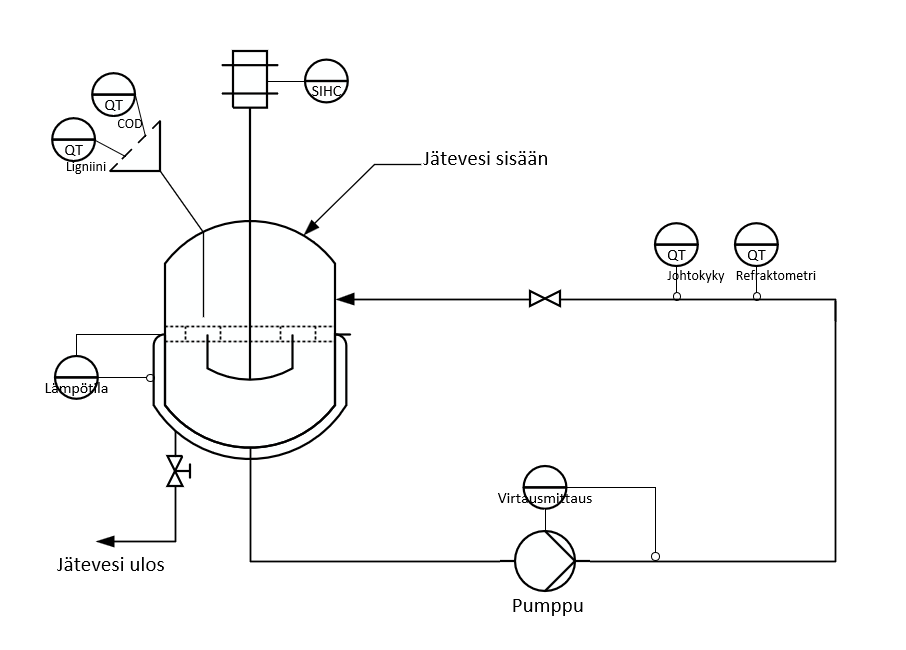
Tutkimuksessa neutralointivaiheen jälkeen käsitellystä jätevedestä johdettiin jatkuva näytevirta erilliseen sisätiloihin sijoitettuun mittauslaitteistoon (kuva 1). Mittauslaitteisto koostui Optoseven FSA-CT1000 UV-COD-analysaattorista, Vaisalan prosessirefraktometrista sekä Kemotronin johtokykymittauksesta. Jatkuvatoimisia mittauksia täydennettiin laboratorioanalyyseillä ja vertailunäytteillä mittausten luotettavuuden arvioimiseksi.
Jatkuvatoimisen seurannan mahdollisuudet prosessinohjauksen kehittämisessä
Taulukossa 1 esitetään mittaustulosten vaihteluvälit vuosihuoltoseisokkia edeltäneeltä ja sitä seuranneelta mittausjaksolta. Tulosten avulla tarkasteltiin jäteveden laadun ja kuormituksen vaihtelua sekä puhdistamolle tulevan veden ominaisuuksien muutoksia kahdessa eri käyttötilanteessa.
Keskeinen ja puhdistamon toiminnan kannalta myönteinen havainto oli, että neutralointiin tulevan jäteveden johtokyky sekä TDS-, ligniini- ja COD-pitoisuudet olivat vuosihuoltoseisokin jälkeisellä mittausjaksolla alempia kuin ennen seisokkia. Sama muutos havaittiin sekä laboratorio- että on-line-mittauksissa. Tulokset osoittavat siten puhdistamolle tulevan veden kuormituksen olleen jälkimmäisellä mittausjaksolla pienempi, mutta kahden mittausjakson perusteella muutosta ei voida yksiselitteisesti liittää vuosihuoltoseisokkiin.
COD:n ja ligniinin reduktiot laskettiin neutraloinnin ja jälkiselkeytyksen tuloksista ja niistä voidaan havaita, että sekä ligniinin että COD:n reduktiot olivat hiukan korkeampia huoltoseisokin jälkeen. Vaikeasti hajoavan ligniinin pitoisuus pieneni tässä puhdistusvaiheessa noin 20 prosenttia.
| NEUTRALOINTI | ||
| Mittaus: | Vko 36: 1.-4.9.2025 | Vko 45: 3.-5.11.2025 |
| Johtokyky laboratorio, mS/cm | 2,60–2,85 | 1,75–2,05 |
| Johtokyky, on-line, mS/cm | 2,95–3,25 | 2,00–2,30 |
| TDS, laboratorio, wt % | 0,22–0,23 | 0,17–0,19 |
| TDSref. on-line, wt % | 0,28–0,29 | 0,24–0,25 |
| Ligniini, laboratorio (19,8), mg/l | 330–370 | 195–240 |
| Ligniini, on-line, mg/l | 390–430 | 270–300 |
| COD laboratorio, mg/l | 1010–1210 | 735–790 |
| COD, on-line, mg/l | 1000-1140 | 660-730 |
| JÄLKISELKEYTIN | ||
| Mittaus: | Vko 36: 1.-4.9.2025 | Vko 45: 3.-5.11.2025 |
| Johtokyky laboratorio, mS/cm | 2,70–2,80 | 1,90 |
| TDS laboratorio, wt % | 0,22 | 0,16 |
| Ligniini laboratorio (19,8), mg/l | 260–300 (reduktio n. 20 %) | 150–190 (reduktio n. 23 %) |
| COD, laboratorio, mg/l | 430–470 (reduktio n. 60 %) | 245–270 (reduktio n. 65 %) |
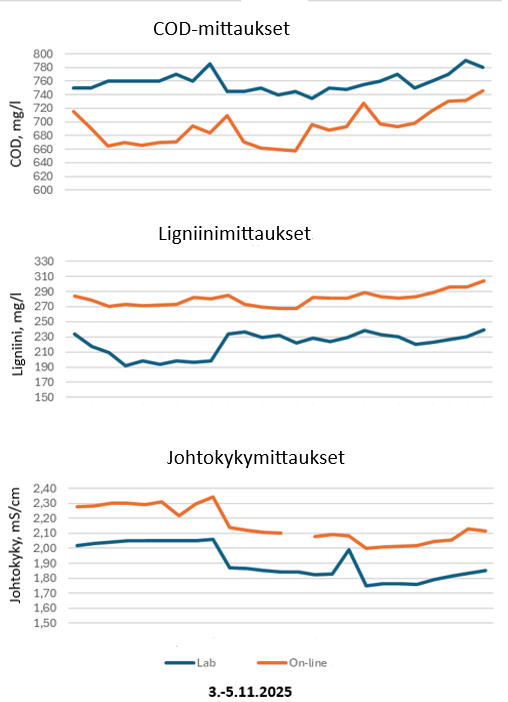
Kuvassa 2 esitettyjen on-line-mittausten avulla voidaan tuottaa reaaliaikaista tietoa puhdistamolle tulevasta COD-kuormituksesta ja sen vaihteluista. COD-kuorma kuvaa biologisen puhdistamon käsiteltäväksi tulevan orgaanisen aineen määrää, ja sen perusteella voidaan arvioida myös mikrobien ravinnetarvetta. Kun COD-kuorma kasvaa, mikrobit tarvitsevat enemmän typpeä orgaanisen aineen hajottamiseen, jolloin urean annostelua voidaan lisätä. Vastaavasti kuorman pienentyessä urean syöttöä voidaan vähentää.
Reaaliaikaisen mittaustiedon hyödyntäminen mahdollistaa kemikaaliannostelun säätämisen todellisen kuormituksen mukaan, mikä vähentää sekä ali- että erityisesti yliannostelun riskiä ja voi tuottaa merkittäviä kemikaalisäästöjä. Kuvasta 2 nähdään myös, että laboratorio- ja tehdasmittausten välinen ero on toistuva ja mittausten trendit ja käyrien muodot ovat samankaltaiset. Mittareita kalibroimalla on-line-mittausten taso voidaan tarvittaessa sovittaa vastaamaan laboratorioanalyysien tuloksia.
Jatkuvatoimiset mittaukset prosessiohjauksen tukena
Jatkuvatoimisilla mittauksilla voidaan tunnistaa kuormituksen ajallinen vaihtelu pistonäytteitä tarkemmin. Näin saadaan luotettavampi käsitys todellisesta tulokuormasta, ja mittaustietoa voidaan hyödyntää monitoroinnin lisäksi myös prosessinohjauksessa.
Jatkuvatoimisen prosessidatan hyödyntäminen yhdessä pilvipohjaisten analytiikkaratkaisujen kanssa voi parantaa päätöksenteon tietopohjaa jätevedenkäsittelyssä. Hannukaisen ja Toivakaisen (2021) tutkimuksessa pilvipohjainen sovellus tuotti suosituksia aktiivilieteprosessin keskeisten käyttöparametrien säätöön, mikä lisäsi prosessimuutosten oikea-aikaisuutta ja tarkkuutta. Tutkimuksessa tämän raportoitiin näkyneen parempana prosessivakautena, vähentyneinä häiriötilanteina sekä pienempinä päästökuormituksina.
Tämän tutkimuksen ja kirjallisuuden perusteella voidaan arvioida, että jatkuvatoimisten mittausten, pilvipohjaisen analytiikan ja ennakoivan prosessinohjauksen merkitys kasvaa teollisuuden jätevedenkäsittelyssä digitalisaation edetessä ja prosessitiedon hyödyntämismahdollisuuksien kehittyessä. Reaaliaikainen mittausdata tarjoaa aiempaa tarkemman kuvan kuormituksen vaihteluista ja prosessin tilasta sekä tukee päätöksentekoa tilanteissa, joissa prosessiolosuhteet muuttuvat nopeasti. Samalla se luo edellytyksiä ennakoivammalle toimintatavalle, jossa mahdollisiin häiriöihin tai poikkeamiin reagoidaan nykyistä aikaisemmin.
Käyttöönoton laajuuteen vaikuttavat kuitenkin monet käytännön tekijät, kuten mittausten luotettavuus teollisissa olosuhteissa, datan laatu sekä eri prosessien erityispiirteet ja ennen kaikkea laitteistojen hinta ja huoltotarve. Lisäksi analytiikka- ja ennustemallien toimivuus edellyttää riittävää määrää laadukasta prosessidataa sekä mallien sovittamista käyttökohteeseen.
Tulevaisuudessa olisi hyödyllistä tutkia tarkemmin jatkuvatoimisten mittausten pitkäaikaista toimintavarmuutta, mittaustiedon hyödyntämistä prosessinohjauksen tukena sekä eri datalähteiden yhdistämisen mahdollisuuksia prosessien seurannan ja hallinnan kehittämisessä. Näiden osa-alueiden kehittyminen voi osaltaan lisätä digitaalisten työkalujen hyödynnettävyyttä teollisuuden jätevedenkäsittelyssä.
Artikkeli on kirjoitettu osana Biotuotetehtaan osaprosessien kehittäminen perustuen uusiin mittaustekniikoihin (Bioske) -hanketta. Hanke on Euroopan unionin osarahoittama, ja rahoituksen on myöntänyt Etelä-Savon maakuntaliitto. Hankkeen yrityskumppanit ovat Andritz Oy, Vaisala Oy, Stora-Enso Oyj, Solenis Finland Oy, Ecolab Oy, Bim Oy, LindeGas, AirLiquide ja Optoseven Oy. Toteutusaika on 1.2.2025–31.1.2027.
Lähteet
Hannukainen, H. & Toivakainen, S. 2021. Case study: Implementing a cloud-based application to improve wastewater treatment process control in pulp and paper mills. O Papel 4, 93–96.
Ojanen, P. 2001. Metsäteollisuuslaitosten jätevedenpuhdistuksen vaihtoehdot sekä niiden toimintaan ja energiankulutukseen vaikuttavat tekijät. Alueelliset ympäristöjulkaisut 185. Kouvola: Edita ja Kaakkois-Suomen ympäristökeskus. WWW-dokumentti. Saatavissa: http://urn.fi/URN:NBN:fi:bib:me:I00023144800 [viitattu 4.9.2026].
Peräniemi, S. 2025. Sellu- ja paperitehtaiden tyypilliset päästöt vesiin ja niiden poistaminen nykytekniikoilla. Itä-Suomen yliopisto. Farmasian laitos. KUVE-hanke. PDF-dokumentti.
Suhr, M., Klein, G., Kourti, I., Rodrigo Gonzalo, M., Giner Santonja, G., Roudier, S. & Delgado Sancho, L. 2015. Best Available Techniques (BAT) Reference Document for the Production of Pulp, Paper and Board. EUR 27235 EN. Luxembourg: Publications Office of the European Union. PDF-dokumentti. Saatavissa: https://bureau-industrial-transformation.jrc.ec.europa.eu/sites/default/files/2019-11/PP_revised_BREF_2015.pdf [viitattu 3.9.2026].
Lisenssi
Teema
Biotalous, Resilientti ympäristö, Vesiteknologia ja -turvallisuus, Älykkäät bioprosessit ja uudet teknologiat
Viittausohjeet
Herranen, N. & Kopra, R. 2026. Jatkuvatoimiset mittaukset sellutehtaan jätevedenkäsittelyn seurannan ja prosessinohjauksen tukena. Kesto-verkkojulkaisu. Saatavissa: https://urn.fi/URN:NBN:fi-fe20261105140764.